価値観を認め、挑戦を後押ししてくれる会社だから
学生時代は、今の仕事とは縁遠いところにいました。大学では電気電子を専攻していましたが、大学院では宇宙物理系の研究室に進み、テーマに選んだのはオーロラの観測研究です。実際にアラスカまで観測に行き、オーロラのふるまいを手がかりに宇宙の揺らぎを観測する手法について研究し、論文にまとめました。
就職活動では、学んできた専門性を活かすことよりも「若手が挑戦できる環境」を軸に会社を見ていました。中小企業から大企業まで幅広く見た中で、決め手になったのは面談での印象です。デンソーの面談では、研究内容そのものよりも、「何が楽しかったのか」「そこから何を学んだのか」といった話に興味を持って耳を傾けてくれました。正直、当時は自分の専門性や研究経験が仕事で通用するのか不安もありましたが、研究テーマそのものではなく、物事にどう向き合い、何を学んできたかという個人の価値観を重要視してくれている印象がありました。また、面談で会った技術系の社員は、誰と話しても、「こんな挑戦をさせてもらえてよかった」という話をすぐにしてくれました。自分も同じように挑戦したいと思い、入社を決めました。
生産技術という仕事自体への興味は、学生時代からありました。ネットショップの運営など、お金を稼ぐ活動をしていた経験から、モノを作る原価を直接下げられれば、作り続ける限りずっと利益を生み出せる、という発想に面白さを感じていました。生産技術は楽しそうだなと。大きく間違ってはいませんでした。
入社後のギャップとして印象的だったのは、大企業ならもっと洗練された仕組みが整っているだろうという想像と、実際の現場の泥臭さでした。配属された安城製作所(愛知県安城市)は、町工場のような熱のこもった現場です。職人のような技術者が集まり、互いを尊重し合いながら、みんなで作り上げていく雰囲気があります。ここは技術の会社なのだという誇りを、みんなが持っているように感じます。技術に誇りを持つその一員として、私も実際にテストのために現場に入り込み、条件を一つずつ振っていく地道な作業を重ねてきました。そんな泥臭さも含めて、生産技術の面白さを感じています。
前例の少ない工法を実現した泥臭い試行錯誤
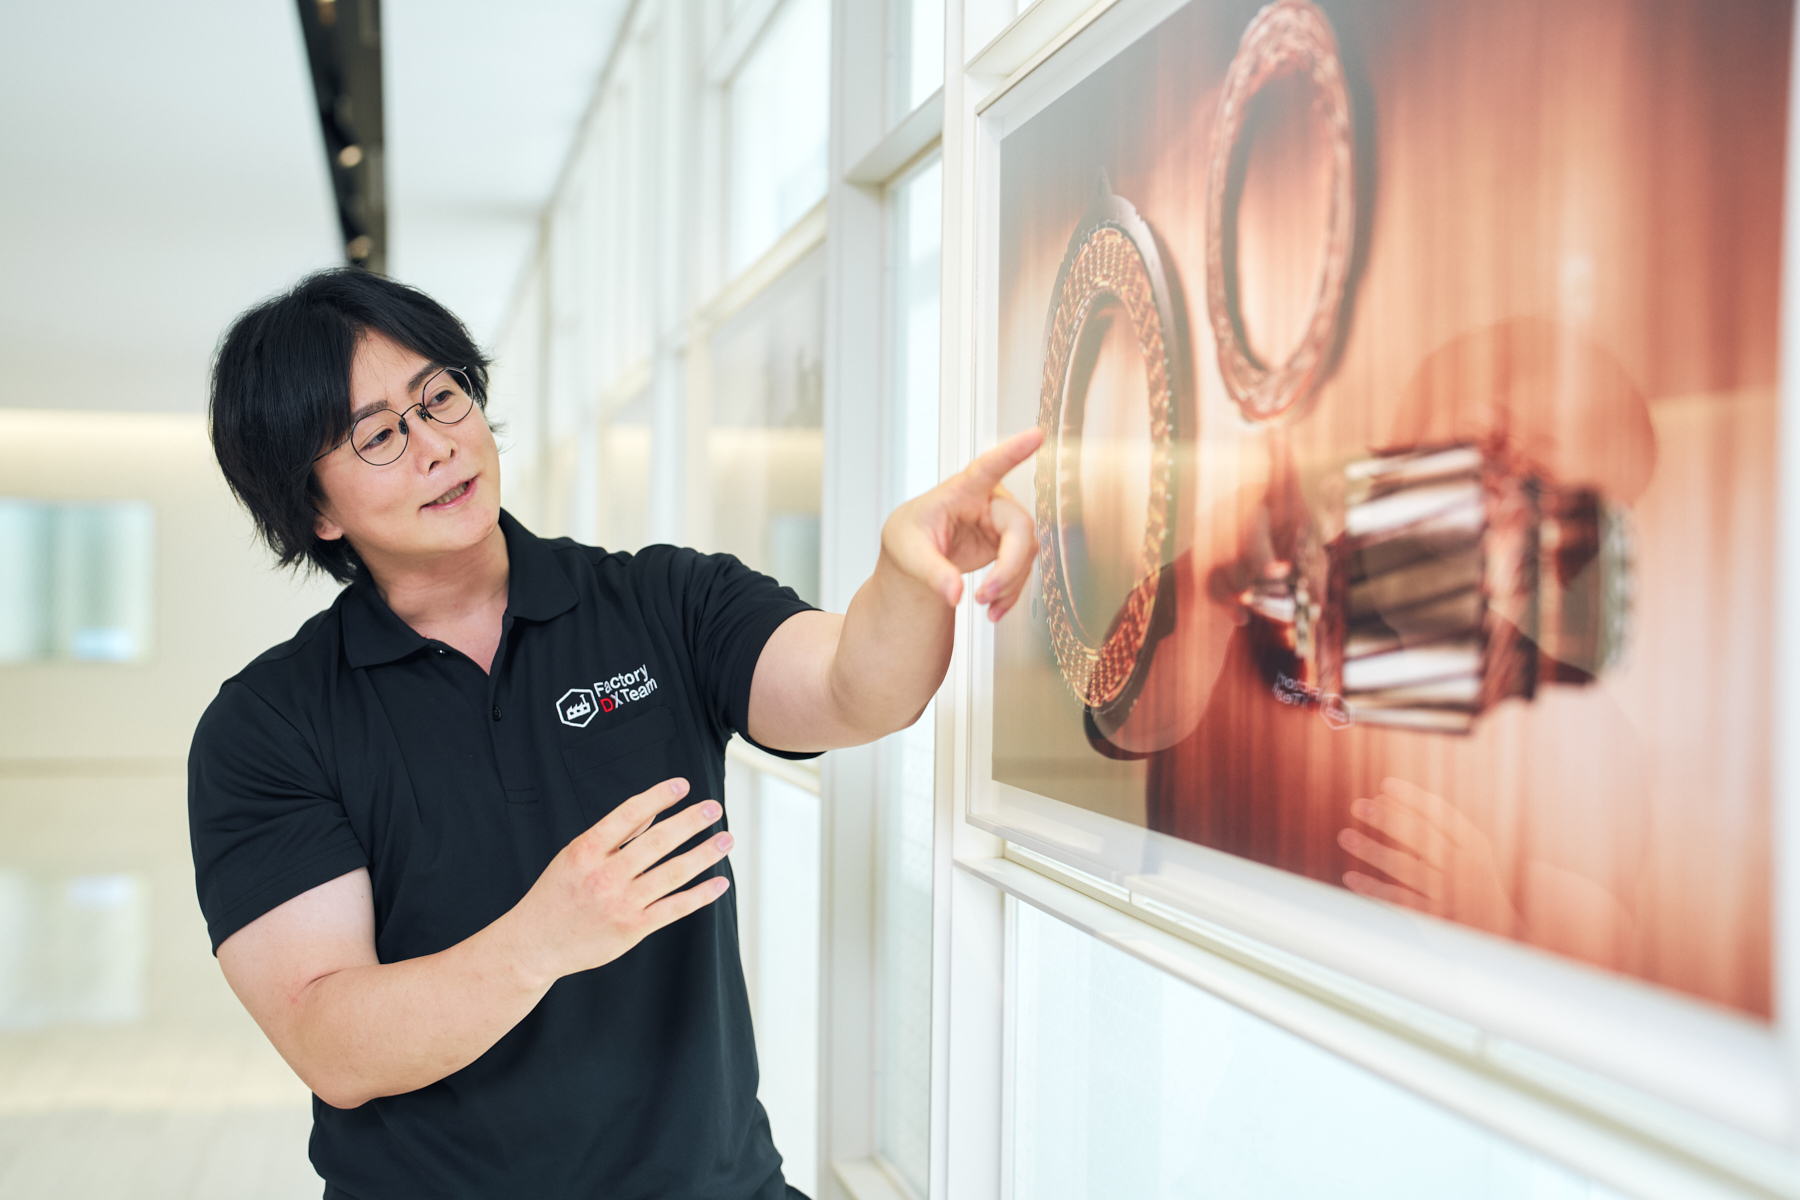
入社後に配属されたのは、電動パワーステアリング(EPS)の新製品生産ラインの立ち上げでした。はんだ付け工程を含む工程・設備の仕様決定から、量産開始、初期流動の安定化までを担当しました。
担当したのは、部品自体は既存ラインと同じですが、ラインの形状や工法(作り方)が既存ラインとは大きく異なる新しいラインです。 設備構造がほぼできあがった段階でテストを行うと、たまに見逃せない不良が発生することが判明。しかし、量産前の試作品でその不良を再現させるのは非常に難しく、原因の特定は容易ではありませんでした。5M1E(人・機械・材料・方法・評価・環境などの変化点に着目する考え方)やFTA(不良の要因を洗い出す手法)を使って問題を分解し、原因を一つずつ絞り込んでいきました。その結果、酸化膜が不良の発生に関係しているのではないかという仮説にたどり着きました。
仮説を確かめるため、試作部の若手メンバーと何度もテストを実行しました。高速度カメラを本社から借りてきて、フラックス(はんだ付けの際に金属表面の酸化膜を取り除く薬剤)がどう流れているかを撮影・解析する中で見えてきたのは、はんだが溶ける際に重力の影響でフラックスが下方に流れてしまい、必要な部分に十分な量が届いていない、という構造上の問題でした。設備の向きを反転させると、うまくいく。こうして生まれたのが、前例の少ない『反転はんだ付け』という工法です。原理も理屈も、泥臭いテストの積み重ねから見えてきたものです。
原因が特定できても、解決にあたってはさらに大きな決断が必要となりました。すでにほぼ完成していた設備構造とライン全体のレイアウトを、一から作り直すことになったからです。全体スケジュールへの影響や部品の手配など、検討すべき範囲は工程の一部にとどまりません。当時まだ若手だったため、他部署との交渉は上司に頼りながらでしたが、テストで得た知見を論理立てて報告し、実際にラインを変えるという判断を後押ししました。
その結果、量産前に工程品質を作り込み、不良要因を排除することで、安定した品質での量産につなげることができました。若手の自分でも、事実と論理を積み上げれば、設備構造ごと変えるという大きな判断を後押しできる。そう感じた経験です。
インドで学んだ、「正しさだけでは人は動かない」ということ
現在の仕事観の土台になっているのが、入社8年目での3年8か月にわたるインドへの赴任経験です。インドで担当したのは、オルタネーター・スターターという電動化製品の日本からの生産移管でした。これまで携わったことのない製品で、しかもコロナ禍。現地でこの製品の生産技術を担当する日本人は自分一人という環境の中で、日本と同じ品質をインドの拠点でも実現するというテーマに、正面から向き合うことになりました。
技術的な難しさ以上に苦労したのは、現地スタッフとの向き合い方です。「これは自分の仕事じゃない」「このくらいでいいだろう」という考え方が根強くありました。日本にいた頃は、正しい論理やデータを示せば動いてもらえるものだと思っていましたが、実際はまったくそうではなかったのです。
なぜこの作業が必要なのか、データを見ることにどんな意味があるのか。一つひとつ理由から説明する日々が続きました。当初は「自分でやった方が早い」と考え、率先して手を動かしていました。しかし、それでは現地メンバーの成長につながりません。そこで、あえて任せてみて、失敗したときにはフォローするようにしました。そうした積み重ねが信頼につながり、少しずつ現地メンバーから「重松が言うならやってみよう」という声が増えていきました。
正しさだけでは、人は動かない。論理を受け取ってもらうには、信頼という土台が必要なのだと、身をもって学びました。
インドでの経験は、技術者としての視野も大きく広げてくれました。日本にいた頃の仕事は、決められた工程の範囲に閉じていましたが 、インドでは営業やビジネスの企画にも関わり、その製品を将来どの拠点で作るべきかというグローバル戦略の議論にまで加わることになりました。品質、生産、コスト、納期、人財育成など、工場全体の課題を俯瞰して考える中で、自分の担当工程だけを良くしても、工場全体の成果にはつながらないことを実感しました。そして、工場をより良くするためには自分一人の力だけでは足りず、現地メンバー一人ひとりが力を発揮できる環境をつくることも重要だと気づいたのです。
この経験を通して、自分が成果を出すことだけでなく、周りが成果を出せる状態をつくることも、自分の仕事だと思うようになりました。
「1万台に1台」の不良と向き合う、工場DXの現場
インドから帰任した現在、担っているのは工場DX・F-IoT(ファクトリーIoT)の推進リーダーという役割です。設備や製品の寸法・データを取得して、その傾向やどんな変化点で何が起きているかを可視化する。さらに、現場や技術のメンバーと一緒にデータ活用の仕組みをつくり、単なる数値データを価値ある情報に変え、改善や品質向上につなげる仕事です。
工場のデータを集めて活用しようという発想自体は、製造業全体で行われていることだと思います。しかし、その仕組みを本当に現場で使ってもらうことは簡単ではありません。全社で使えるように標準化されたシステムはありますが、標準的な仕組みは使いづらいという実情があり、安城製作所の現場ではほとんど使えていませんでした。使ってもらうためにどうするか、現場が便利だと感じて自発的に使ってくれるにはどうするか、というところを組み立て直しています。
その中で実感しているのは、DXの核は“X(変革)”にあるということです。技術やシステムの導入にも難しさはありますが、単に導入するだけでは働き方は変わりません。難しいのは、現場の人と一緒に仕事の進め方、働き方を変えていくことです。 インドで痛感した「正しさだけでは人は動かない」という学びは、この仕事にもそのまま生きています。
私が仕事をする上で一番大切にしているのは、「1万台に1台の不良でも、その製品を手にしたお客さまにとっては100%の不良」という考え方です。全体的に効率化できたから1台、2台は仕方ない、という考え方は、絶対に持ってはいけないと思っています。
だからこそ、テストで一定数を作って問題がなければ流してしまうような場面でも、どこかに雑になっている部分がないかを常に見極める必要があります。そこにDXが役立つ場面があります。まだ不良として現れていなくても、傾向の変化をデータで捉えられれば、大きな不具合になる前に対処できます。実際に、既存の検査だけでは十分に捉えきれない不良の兆候をキャッチできるよう、センサーを追加して傾向を監視する仕組みを整えたことで、ほぼ全数を検知できるようになった事例もあります。
こうした取り組みは、お客さまからのデンソーへの信頼を高めることにつながります。また、生産性を上げて無駄な作業を減らせれば、その分をラインの安全性や、もっと良い製品を作ることに使えます。それが会社の競争力の向上にもつながっていくと思っています。
今は、DX推進の仕事の中で、技術そのものだけでなく、過去の金属加工やはんだ付けの経験、インドで学んだ人との向き合い方まで、あらゆる経験が思いがけずつながってくる感覚があります。回り道をしているように見えて、実は技術者としての幅が広がっていたのかもしれないな、と最近よく思います。